低压流体输送用焊接钢管是以带钢卷曲成型后焊接制成的钢管,广泛用于水、煤气、空气、蒸汽等低压介质输送。其检测体系涵盖化学成分分析、力学性能试验、工艺性能评价、镀锌层质量检验、水压试验及无损探伤等模块,各模块相互衔接,共同反映管材的成分均匀性、结构承载能力与密封可靠性。系统开展上述检测,可对钢管的批次质量作出客观判定,为工程选材与验收提供技术凭证。
检测原理与机制
焊接钢管检测以材料学原理为基础。化学成分分析依托原子受激后发射特征谱线的物理现象,依据谱线波长定性元素、依据强度定量含量。力学性能试验则基于金属塑性变形与断裂机制:拉伸试验记录应力—应变关系,压扁试验考察焊缝区在集中变形下的延展能力。水压试验利用内部静压检验管壁与焊缝的致密性;涡流、超声等无损方法借助电磁感应或声波反射,在不破坏管体的前提下识别表面及内部缺陷。各方法机理不同,互为补充。
检测范围与样品制备
检测对象涵盖按相应产品标准生产的低压流体输送用焊接钢管,黑管与镀锌管、圆管与方矩形管,取样应在同一批次、同一炉号、同一规格范围内进行。化学分析试样可钻取屑状或车削小块,取样部位须避开镀层与氧化皮。拉伸试样按管壁厚度加工成全截面剖条或加工成标准比例试样;压扁试样自管端切取规定长度,切口须去除毛刺。所有试样在试验前应清除油污、锈蚀层,并置于干燥环境中存放,避免影响结果的附加因素。
化学成分分析——光谱法
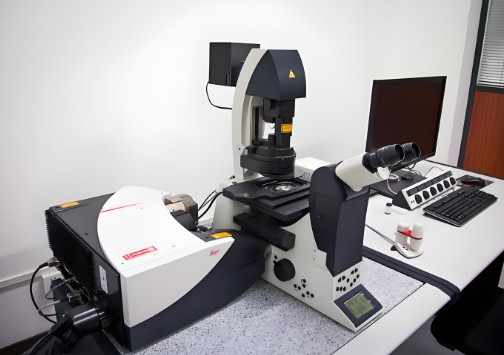
化学成分检验以直读光谱法为主流手段。将试样在激发台上经高压火花激发,各元素发射的特征光谱经分光系统色散后由检测器接收,经与标准物质校准曲线比对,得出碳、硅、锰、磷、硫及合金元素的含量。该方法适用于碳素钢及低合金钢等各类钢种的成分测定,制样快速,单次分析可覆盖多个元素。操作要点:磨制平整的激发面、选择与待测钢种基体匹配的标准物质校准、定期核查仪器漂移。磷、硫等有害元素含量偏高时,须复核复检以排除偏析干扰。
力学性能试验——拉伸与压扁
拉伸试验在万能试验机上执行,测定抗拉强度、屈服强度及断后伸长率,试验速率按对应标准控制,避免因加载过快引起应力偏高。管段可用全截面试样,也可加工成带肩比例试样,断裂位置处于焊缝区时应结合宏观形貌分析判定有效性。压扁试验将规定长度管段置于两平行压板之间,压至两板间距离达到标准规定值,检验焊缝与母材有无裂纹、开裂。焊缝置于压扁位置时考核最为严苛,试样出现缺陷应记录位置与形貌,并以加倍取样复验作为最终判定程序。
工艺性能与镀锌层检测
工艺性能方面,除压扁外还弯曲试验与扩口试验,用以评价管材冷加工变形能力,观察变形区有无裂纹与分层。镀锌层检测包含镀层质量与均匀性两个维度:镀层质量采用化学溶解法测定,称量试样溶解前后的质量差并换算为单位面积镀层量;均匀性以硫酸铜浸渍法评价,经规定次数浸渍后观察试样表面是否出现金属铜附着,据此判断镀层连续性。试验液浓度、浸渍时间须按方法标准执行,试样两端密封处理以避免端面干扰。
水压试验与无损探伤
水压试验以水为加压介质,将管内压力升至规定试验压力并稳压保持,检查管壁与焊缝有无渗漏与肉眼可见变形,稳压期间压力波动应控制在允许范围内。对不宜做水压试验的钢管,可采用涡流探伤替代。无损探伤还超声检测与漏磁检测:超声法以声波在界面处的反射识别焊缝内部夹渣、气孔与未熔合;涡流法对表面及近表面缺陷敏感,适用于高速在线检验。探伤结果须经对比试样校验的设备评定,缺陷信号超过验收等级即判不合格。
判定标准与应用场景
各项检测结果按对应产品标准与试验方法标准逐项比对判定,化学成分、力学性能、工艺性能、水压试验或探伤检验中任一项目不合格,即判定该批钢管不合格;复验须按标准规定的加倍取样规则执行。此类钢管主要应用于输送水、煤气、空气、取暖蒸汽等低压流体,亦用于结构支撑、电线套管等场景。验收环节应重点关注焊缝质量与镀层连续性两项指标,两者与输送介质的安全运行密切相关,是工程使用方关注的核心检测维度。
常见问题与注意事项
低压流体输送用焊接钢管检测方法有哪些,各适用于什么差异场景?
化学成分分析采用光谱法确定材质;力学性能通过拉伸与压扁试验考察强度和变形能力;工艺性能与镀锌层检测关注加工性与防腐质量;水压试验验证承压密封性,无损探伤则发现焊缝内部缺陷,应按检测目的合理选用。
低压流体输送用焊接钢管检测的判定依据和限量参考从哪里来?
判定应依据文章“判定标准与应用场景”部分所述的相应标准要求,结合化学成分、力学性能、工艺性能、镀锌层质量及水压试验、无损探伤结果综合评定。各项限量以所执行标准的具体规定为准,不可凭经验自行设定。
低压流体输送用焊接钢管检测适用于哪些产品与材料范围?
适用于低压流体输送用途的各类焊接钢管及其镀锌产品,涵盖普通焊接钢管与镀锌焊接钢管。检测范围与样品制备需按标准规定执行,涉及化学成分、力学性能、工艺性能、镀锌层及水压与探伤等全部检验维度。